Audit Tungku Reheating di Indonesia
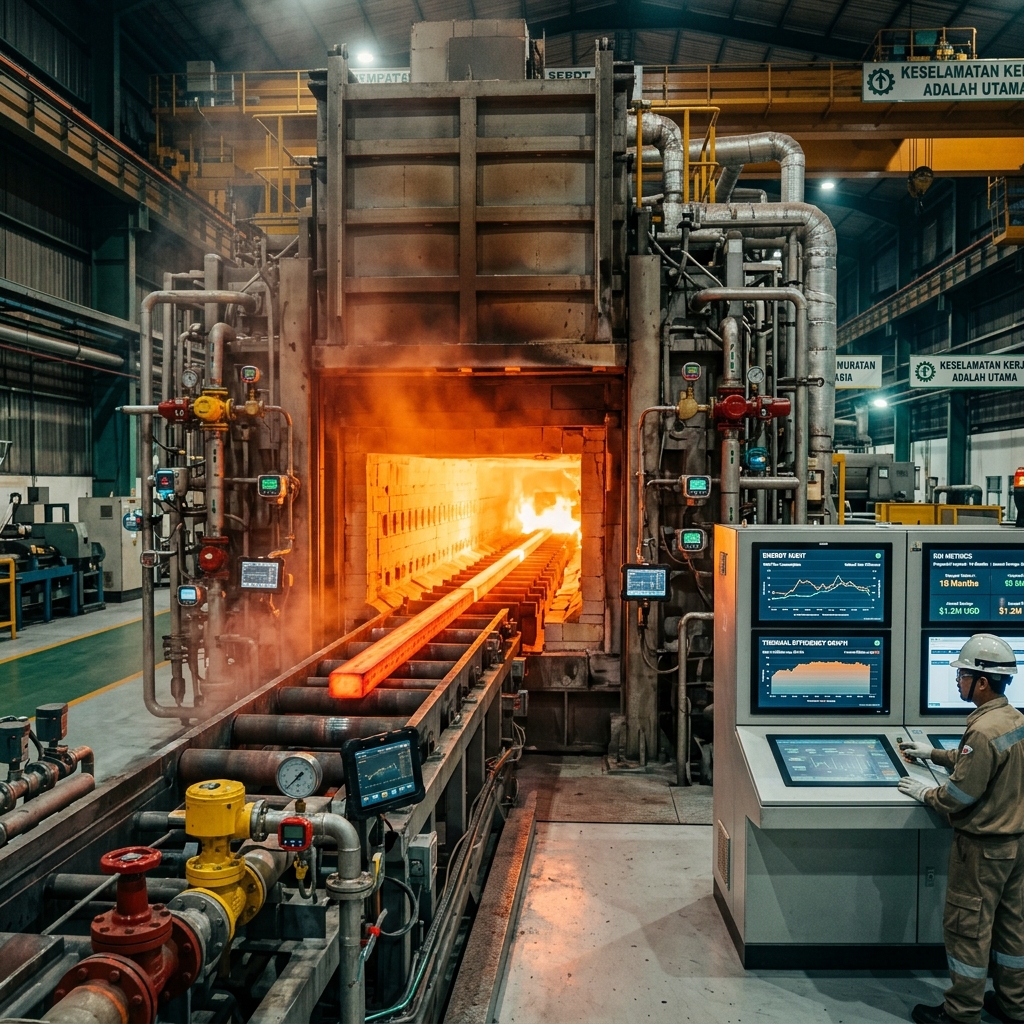
Industri baja Indonesia sedang mengalami periode restrukturisasi yang mendalam. Didorong oleh dorongan Kementerian Perindustrian (Kemenperin) untuk menerapkan Standar Industri Hijau (SIH) dan regulasi alokasi gas Kementerian ESDM, pabrik penggilingan baja (rolling mills) di seluruh Jawa, Sumatra, dan Sulawesi menghadapi tekanan kuat untuk mengaudit dan memodernisasi operasi termal mereka. Di pabrik penggilingan baja khas, tungku pemanas ulang (reheating furnace) adalah konsumen energi tunggal terbesar, yang menyumbang 60% hingga 70% dari total konsumsi gas alam.
Bagi pabrik penggilingan panas lokal (hot rolling mill) di klaster baja utama Indonesia—seperti Cilegon (Banten), Surabaya dan Gresik (Jawa Timur), serta koridor industri Jawa Barat—melakukan audit tungku reheating di Indonesia bukan lagi sekadar pemenuhan formalitas administratif. Dengan kuota gas alam yang diatur ketat di bawah skema Harga Gas Bumi Tertentu (HGBT) dan persaingan pasar regional yang kian ketat, efisiensi termal secara langsung menentukan apakah suatu pabrik beroperasi dengan laba kompetitif atau beban kerugian akibat denda penalti gas pasar.
Panduan teknis ini memberikan peta jalan komprehensif yang mencakup prinsip dasar tungku reheating, metode perhitungan kapasitas, persyaratan audit regulasi di Indonesia dari tahun 2018–2024 hingga mandat 2026, serta bagaimana pabrik dapat memangkas konsumsi gas 10% hingga 15% dengan skema Tanpa CAPEX.
Strategi Regional: Bagaimana transisi energi baja Indonesia jika dibandingkan dengan pasar ASEAN lainnya seperti Vietnam? Baca peta jalan regional kami: Efisiensi Energi Baja ASEAN: Peta Jalan Tungku Reheating Vietnam & Indonesia →
1. Apa Itu Tungku Reheating & Apa Tujuannya di Pabrik Baja?
Sebelum mendalami protokol audit lapangan, para manajer pabrik dan insinyur operasi perlu memahami dasar termodinamika dan fungsi mekanis tungku pemanas ulang dalam lini penggilingan baja.
Apa Itu Tungku Reheating?
Tungku reheating (reheating furnace) adalah unit pemrosesan termal industri berskala besar yang digunakan pada lini penggilingan panas untuk menaikkan suhu produk baja setengah jadi padat—seperti bilet cor kontinu (billet), bloom, atau slab—dari suhu lingkungan (atau suhu pengisian panas 500°C hingga 700°C) menuju kisaran deformasi plastis, biasanya antara 1.150°C hingga 1.250°C.
Secara termal, tungku dibagi menjadi tiga zona fungsional utama:
- Zona Prapemanasan (Preheating Zone): Memanfaatkan aliran konvektif dari gas buang panas untuk menaikkan suhu bilet hingga ~700°C tanpa pembakaran bahan bakar langsung berlebih.
- Zona Pemanasan (Heating Zone): Beroperasi pada intensitas burner maksimum (suhu ruang 1.250°C–1.320°C) untuk mentransfer panas radiasi ke seluruh badan bilet.
- Zona Perendaman (Soaking Zone): Beroperasi pada pemanasan radiasi seragam (1.180°C–1.220°C) guna menyamakan suhu antara inti dan permukaan bilet baja.
Apa Tujuan Tungku Reheating di Pabrik Baja?
Tujuan utama pengoperasian tungku pemanas ulang di pabrik penggilingan baja adalah:
- Menurunkan Tegangan Alir & Kekuatan Luluh Baja: Baja pada suhu 1.200°C hanya membutuhkan kurang dari 15% daya mekanis pembentukan dibanding suhu ruang, meringankan beban motor listrik stand kasar dan memperpanjang umur pakai roll gilingan (lihat analisis sistem pabrik lengkap di Panduan Efisiensi Energi Pabrik Hot Rolling).
- Memastikan Daktilitas Metalurgi yang Seragam: Perendaman panas yang homogen melarutkan presipitat karbida dan menyeimbangkan struktur butir mikro, mencegah retak permukaan atau insiden putus baja (cobble).
- Mereduksi Kehilangan Kerak (Scale Loss): Kontrol atmosfer pembakaran yang presisi membatasi reaksi oksidasi antara oksigen bebas dan besi panas, menjaga hasil produksi (yield) baja tetap optimal.
2. Apa Saja Jenis-Jenis Tungku Reheating & Cara Menghitung Kapasitas?
Klasifikasi tungku pemanas ulang ditentukan terutama oleh mekanisme pergerakan bilet baja di dalam ruang bakar.
Jenis-Jenis Tungku Reheating
- Tungku Walking Beam: Bilet diletakkan di atas lantai refraktori stasioner dan secara berkala diangkat serta digerakkan maju oleh balok hidrolik berjalan. Ini menghilangkan cacat bekas skid (skid mark) dan goresan permukaan, menjadikannya standar utama di Cilegon dan Surabaya.
- Tungku Tipe Pendorong (Pusher-Type): Bilet didorong di atas pipa-pipa skid berpendingin air. Meskipun mekanisnya sederhana, tungku pusher mengalami kehilangan panas air pendingin yang tinggi dan titik dingin bekas skid.
- Tungku Walking Hearth: Balok refraktori yang bergerak membentuk bagian dari lantai perapian itu sendiri tanpa pipa pendingin air, ideal untuk slab tebal atau bloom.
- Tungku Rotary Hearth: Lantai melingkar berputar membawa bilet dari pintu masukan ke keluaran, terutama untuk pipa baja mulus dan industri tempa.
| Tipe Tungku | Mekanisme Konveyor | Pembentukan Skid Mark | Efisiensi Termal | Kesesuaian Retrofit & Audit |
|---|---|---|---|---|
| Walking Beam | Balok refraktori hidrolik berjalan | Dapat diabaikan / Nihil | Tertinggi (45% – 58%) | Sangat ideal untuk rekuperator & kontrol AI |
| Pusher Type | Ram pendorong di atas pipa skid | Parah di area pipa pendingin | Sedang (32% – 42%) | Target utama insulasi skid & pemulihan panas |
| Walking Hearth | Lantai bertingkat bergerak | Nihil | Tinggi (40% – 50%) | Baik untuk otomatisasi rasio udara-gas |
| Rotary Hearth | Lantai melingkar berputar | Nihil | Sedang-Tinggi (38% – 48%) | Ideal untuk kontrol tekanan & trim oksigen |
Bagaimana Cara Menghitung Kapasitas Tungku Reheating?
Kapasitas nominal tungku (C, dalam ton per jam, t/h) ditentukan oleh luas permukaan perapian efektif dan laju pembebanan perapian spesifik:
Kapasitas (t/h) = [Luas Perapian Efektif (m²) × Laju Pembebanan Spesifik (kg/m²·h)] / 1.000
Di mana:
- Luas Perapian Efektif (m²): Lebar Ruang Tungku (m) × Panjang Efektif Terpanaskan (m).
- Laju Pembebanan Spesifik (kg/m²·h): 350–480 kg/(m²·h) untuk tungku pusher pemanasan atas; 480–580 kg/(m²·h) untuk pusher pemanasan atas-bawah; dan 580–750 kg/(m²·h) untuk tungku walking beam modern.
- Input Panas Total:
Q_total = Kapasitas (t/h) × Konsumsi Bahan Bakar Spesifik (SFC, kcal/ton). Misalnya, tungku 60 t/h pada SFC 380.000 kcal/ton membutuhkan daya burner60 × 380.000 = 22.800.000 kcal/jam(~26.5 MW).
3. Persyaratan Audit Tungku Reheating di Indonesia (2018–2024 hingga 2026)
Regulasi energi industri di Indonesia telah berkembang pesat dalam satu dekade terakhir. Mengoperasikan tungku tanpa data telemetri energi yang valid menimbulkan risiko sanksi administratif dan denda tarif gas alam yang mahal.
Kronologi Regulasi Audit Tungku di Indonesia (2018–2026)
- 2018 (Permen ESDM No. 12/2018): Mewajibkan manajemen energi bagi pengguna energi ≥ 6.000 TOE. Pabrik baja wajib menunjuk Manajer Energi tersertifikasi dan melaksanakan audit energi berkala.
- 2022 (Peraturan Pemerintah PP No. 33/2022 & Permen ESDM 14/2022): Menurunkan ambang batas dan memperkuat kewenangan pengawas untuk memeriksa neraca massa dan energi fasilitas industri.
- 2023–2024 (Penyesuaian Kuota HGBT - Kepmen ESDM 2023 & Revisi 2024): Alokasi gas bersubsidi Harga Gas Bumi Tertentu (USD 6.00 hingga 7.00 per MMBTU) dibatasi kuota bulanan ketat. Konsumsi yang melebihi kuota otomatis ditagih dengan tarif pasar komersial (USD 9.50 hingga 12.00 per MMBTU)—memberikan lonjakan biaya hingga 70%.
- 2026 (Standar Industri Hijau - SIH Kemenperin): Menetapkan batas atas Konsumsi Bahan Bakar Spesifik (SFC) per ton baja giling, pemantauan emisi cerobong berkelanjutan, dan pemulihan panas buang wajib.
5 Persyaratan Teknis Utama Audit Tungku
- Verifikasi Konsumsi Bahan Bakar Spesifik (SFC): Pengukuran konsumsi gas ($Nm^3$ atau MMBTU) per ton baja pada berbagai laju produksi.
- Diagnostik Gas Buang Cerobong: Pengukuran suhu gas buang, oksigen berlebih (O₂), karbon monoksida (CO), dan emisi NOₓ.
- Pemetaan Kehilangan Panas Cangkang (Shell Heat Loss): Termografi inframerah pada dinding, atap, dan pintu tungku.
- Neraca Panas Rekuperator: Efisiensi pemanasan awal udara pembakaran terhadap entalpi gas buang.
- Keseragaman Suhu Pengeluaran Bilet: Deviasi suhu inti terhadap permukaan bilet berada dalam batas aman ±15°C.
Unduh Daftar Periksa Audit Tungku Reheating Indonesia (PDF)
Apakah Anda sedang mempersiapkan verifikasi energi ESDM atau audit Standar Industri Hijau (SIH) Kemenperin? Unduh Daftar Periksa Persyaratan Audit Tungku Reheating Indonesia (PDF) standar kami yang mencakup rumus kuota gas HGBT, batasan delta-T rekuperator, dan parameter pembakaran.
Ajukan Audit Lapangan Tungku Reheating di Cilegon / Surabaya (Indonesia)
Tim spesialis pembakaran termal kami siap diterjunkan langsung ke fasilitas rolling mill Anda di kawasan industri Cilegon (Banten) dan Surabaya / Gresik (Jawa Timur). Audit baseline tanpa menghentikan produksi regular dengan metodologi standar CISA T80.
4. Metodologi Audit Lapangan & Titik Kehilangan Panas
Anda tidak dapat mengelola apa yang tidak Anda ukur. Di banyak pabrik baja Indonesia, operator kekurangan data terperinci tentang kinerja termodinamika aktual dari tungku pemanas ulang mereka.
Audit energi profesional dimulai dengan memetakan keseimbangan panas tungku. Dengan menggunakan penganalisis gas buang portabel presisi tinggi, kamera pencitraan termal, dan pengukur aliran ultrasonik, para insinyur mengukur kecepatan gas bahan bakar, aliran udara pembakaran, disipasi panas cangkang, dan suhu gas buang guna menetapkan kurva Konsumsi Bahan Bakar Spesifik (SFC).
- Hasil Kasus di Cilegon, Banten: Audit energi pada tungku pusher 60 t/h di Cilegon, Banten, menunjukkan efisiensi termal rata-rata hanya 42%. Gas buang keluar pada suhu 810°C, dan kelebihan oksigen terukur sebesar 6.8%. Udara berlebih ini membawa pergi sekitar 13.5% dari total energi kimia bahan bakar langsung keluar dari cerobong asap.
Sebelum menjadwalkan audit langsung di pabrik Anda, hitung neraca panas dasar dan perkiraan penghematan gas alam menggunakan kalkulator gratis kami:
5. Optimalisasi ROI Tinggi: Rekuperator Panas Buang & Pembakaran AI
Untuk meniadakan kerugian termal yang teridentifikasi selama audit, pabrik penggilingan baja menerapkan dua retrofit teknis utama:
Pemulihan Panas Buang (WHR) via Rekuperator Multi-Lintasan
Peningkatan penukar panas menggantikan sistem usang dengan rekuperator logam multi-lintasan modern. Sistem ini memanaskan udara pembakaran hingga 400°C–450°C. Untuk setiap kenaikan 100°C pada suhu udara pembakaran, konsumsi bahan bakar turun sekitar 5%.
- Hasil Kasus di Jawa Barat: Pabrik baja struktural di Jawa Barat mengganti rekuperator retak dengan rekuperator multi-pass standar T80. Suhu udara pembakaran naik dari 180°C ke 420°C stabil, menghasilkan pengurangan gas alam sebesar 11.5% per ton baja.
Kontrol Pembakaran Stokiometrik Berbasis AI
Kontrol pembakaran bertenaga AI memasang sensor zirkonium oksida (ZrO₂) di saluran gas buang setiap zona pemanasan. Algoritma prediktif menyesuaikan katup udara dan gas secara real-time, menjaga kadar oksigen berlebih antara 1.5% hingga 2.0%.
- Hasil Kasus di Koridor Industri Jakarta: Pabrik rebar di Jakarta mengintegrasikan kontrol pembakaran loop tertutup. Kadar O₂ dipertahankan di bawah 2.0%, mengurangi kehilangan kerak dari 1.65% ke 1.15% dan menghemat sekitar 5 ton baja per hari (nilai tambah USD 3.200/hari).
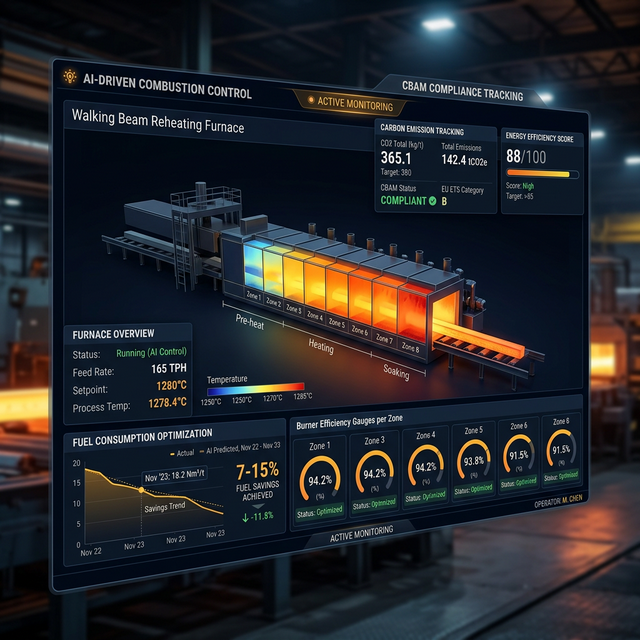
Gambar 1: Dasbor kontrol pembakaran cerdas bertenaga AI yang menampilkan parameter burner zona-demi-zona dan tren konsumsi gas.
6. Analisis ROI: Model Energy Steward Tanpa CAPEX
Menerapkan peningkatan termal yang mendalam biasanya memerlukan investasi modal di muka sebesar USD 250.000 hingga USD 400.000 per tungku. Bagi banyak pabrik baja Indonesia, mengalokasikan CAPEX sebesar ini sulit dilakukan.
Model Energy Steward menyelesaikan hambatan ini. South Technology merancang, mengadakan, memasang, dan memelihara semua peralatan optimalisasi dengan biaya awal nol rupiah bagi pabrik baja. Penghematan energi diukur bulanan menggunakan IPMVP. Pabrik baja hanya membayar persentase (50%–60%) dari penghematan bahan bakar yang terverifikasi. Jika tidak ada penghematan yang dicapai, pabrik tidak membayar apa pun.
- Hasil Kasus di Cilegon, Banten: Pabrik baja di Cilegon bermitra dengan South Technology untuk merombak tungku walking beam. Investasi USD 320.000 menghasilkan efisiensi bahan bakar terverifikasi sebesar 11.8%, memangkas biaya bulanan sebesar USD 42.000 (pabrik menikmati tambahan arus kas bersih USD 18.900/bulan).
- Hasil Kasus di Surabaya, Jawa Timur: Dengan otomatisasi penahanan pembakaran prediktif, rolling mill di Surabaya menghemat konsumsi gas 9.2%, menghindarkan pabrik dari denda penalti gas pasar komersial senilai USD 145.000 per tahun.
Pernyataan Penyangkalan (Disclaimer) Kebijakan & Kepatuhan
Informasi yang disajikan dalam artikel ini mengenai kebijakan Harga Gas Bumi Tertentu (HGBT) Indonesia dan Standar Industri Hijau (SIH) Kemenperin disusun dari pengumuman peraturan publik untuk tujuan edukasi dan informasi. Meskipun teknologi optimalisasi termal yang dijelaskan secara historis telah mencapai penghematan bahan bakar antara 7% dan 15% di berbagai instalasi global, penghematan energi aktual, pengurangan emisi, dan hasil kepatuhan kebijakan bersifat spesifik lokasi. EcoReheating tidak menjamin persentase pengurangan bahan bakar tetap, pengembalian finansial tertentu, atau sertifikasi kepatuhan peraturan otomatis.
Lihat seberapa banyak Anda bisa menghemat dengan Model Energy Steward
Berdasarkan optimalisasi efisiensi bahan bakar khas sebesar 11%.
Dapatkan Audit ROI TerverifikasiPertanyaan Sering Diajukan
Q.Apa itu tungku reheating (reheating furnace)?
Tungku reheating adalah unit pemrosesan termal industri yang digunakan dalam pabrik penggilingan baja panas (hot rolling mill) untuk memanaskan produk baja setengah jadi—seperti bilet cor kontinu, bloom, atau slab—dari suhu sekitar atau suhu pengisian panas (500°C–700°C) hingga mencapai suhu deformasi plastis (biasanya 1.150°C hingga 1.250°C) agar dapat digiling menjadi rebar, wire rod, baja profil, atau pelat baja.
Q.Apa tujuan dari tungku reheating di pabrik baja?
Tujuan utama tungku reheating adalah melunakkan stok baja dengan mengurangi kekuatan luluh (yield strength) dan meningkatkan daktilitas material, sehingga stand penggilingan dapat mendeformasi baja dengan daya mekanis minimum dan keausan roll yang rendah. Tungku harus memanaskan baja secara merata di sepanjang dan penampang bilet sambil meminimalkan pembentukan kerak oksidasi (scale loss) dan dekarburisasi.
Q.Apa saja jenis-jenis tungku reheating?
Empat jenis utama tungku reheating industri meliputi: 1) Tungku Walking Beam, yang menawarkan efisiensi termal tertinggi, tanpa cacat bekas skid (skid mark), dan fleksibilitas penanganan bilet; 2) Tungku Pusher-Type, tungku konvensional di mana bilet didorong di atas pipa skid berpendingin air; 3) Tungku Walking Hearth, digunakan untuk stok tebal di mana bekas skid bawah harus dihilangkan; dan 4) Tungku Rotary Hearth, tungku sirkular berputar yang terutama digunakan untuk pipa baja mulus (seamless tube) dan tempa.
Q.Bagaimana cara menghitung kapasitas tungku reheating?
Kapasitas tungku reheating (dalam ton per jam, t/h) dihitung menggunakan luas perapian efektif dikalikan dengan laju pembebanan perapian spesifik dibagi 1.000: Kapasitas (t/h) = [Luas Perapian Efektif (m²) × Pembebanan Perapian Spesifik (kg/m²·h)] / 1.000. Nilai pembebanan perapian spesifik tipikal berkisar antara 350 hingga 500 kg/(m²·h) untuk tungku pusher, dan antara 550 hingga 750 kg/(m²·h) untuk tungku walking beam modern.
Q.Apa saja persyaratan regulasi untuk audit tungku reheating di Indonesia?
Berdasarkan Peraturan Menteri ESDM (No. 12/2018 dan PP No. 33/2022) serta Standar Industri Hijau (SIH) Kemenperin, fasilitas industri dengan konsumsi energi di atas 4.000–6.000 TOE per tahun wajib melaksanakan audit energi termal tersertifikasi secara berkala. Persyaratan utama meliputi penetapan baseline Konsumsi Bahan Bakar Spesifik (SFC), analisis gas buang berkelanjutan (O₂, CO, NOx), pemantauan alokasi kuota gas HGBT, dan efisiensi pemulihan panas buang rekuperator.
Q.Mengapa audit termal profesional sangat penting sebelum menerapkan optimalisasi tungku?
Audit termal profesional menetapkan baseline untuk Konsumsi Bahan Bakar Spesifik (SFC) terhadap berbagai tingkat produksi. Tanpa baseline ini, mustahil untuk menghitung penghematan bahan bakar yang nyata, mengukur ROI, atau menyusun kontrak berbasis kinerja. Selain itu, audit mengidentifikasi area spesifik dari kehilangan panas dan kadar oksigen, sehingga memungkinkan para insinyur merancang rekuperator dan zona kontrol burner yang sesuai.
Q.Bagaimana otomatisasi tungku membantu pabrik baja tetap berada dalam kuota gas HGBT bulanan?
Pabrik baja di Indonesia di bawah kebijakan HGBT menerima gas bersubsidi pada harga USD 6.00 hingga 7.00/MMBTU tetapi tunduk pada batas alokasi bulanan yang ketat. Konsumsi di atas kuota ini dikenakan harga pasar premium (USD 9.50 hingga 12.00/MMBTU), meningkatkan biaya hingga 70%. Peningkatan otomatisasi tungku memperkenalkan mode penahanan (holding mode) prediktif yang secara otomatis mengecilkan burner selama penundaan pabrik, mengurangi penggunaan gas keseluruhan sebesar 8-10% dan memastikan pabrik tetap dalam batas kuota.
Q.Bagaimana struktur pembayaran khas untuk peningkatan tungku Tanpa CAPEX?
Di bawah Model Energy Steward, penyedia teknologi mendanai 100% biaya teknik, perangkat keras, dan instalasi. Pabrik baja tidak membayar apa pun di muka. Pembayaran disusun sebagai bagian bulanan dari penghematan biaya bahan bakar yang terverifikasi (diukur terhadap baseline sebelum proyek). Jika tidak ada penghematan yang dicapai dalam bulan tertentu, pembayarannya adalah nol, menghilangkan risiko finansial bagi operator.
Li Minghua
Direktur Proyek, South Technology
Li Minghua adalah Direktur Proyek di South Technology dengan lebih dari 15 tahun pengalaman dalam audit termal, retrofit tungku, dan manajemen kontrak berbasis kinerja Tanpa CAPEX di Asia Tenggara.
Dapatkan audit ROI gratis dari pakar teknis kami.
Minta Audit ROI